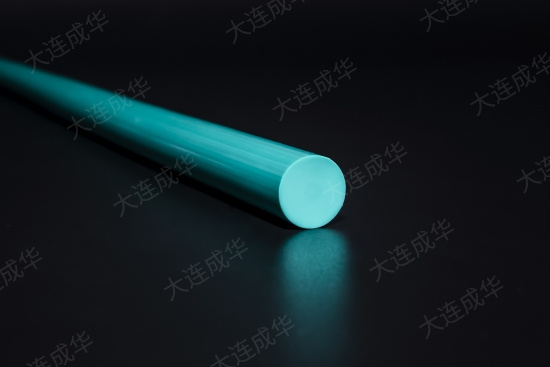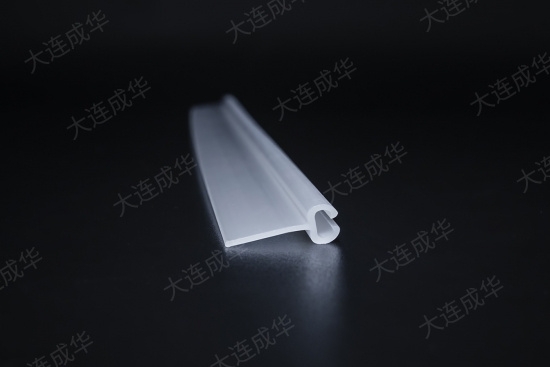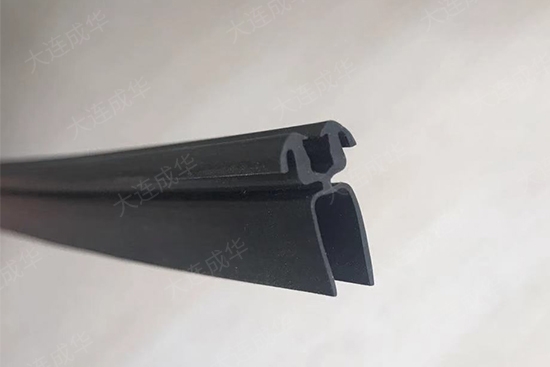
大连挤出成型如何把控型材尺寸精度,面向大连塑料型材、异型材生产加工企业,结合本地车间生产工况,从原料预处理、挤出主机参数、模具管控、冷却定型、牵引切割及过程检测等环节梳理管控要点,帮助生产人员稳定型材外形尺寸,减少尺寸波动带来的不合格品。
大连挤出成型如何把控型材尺寸精度,首要环节为原料预处理。原料含水率、配比会影响熔融状态,水分过高易造成型材内部出现气泡,引发尺寸偏差。生产前按工艺要求做好原料干燥、混配,保证物料混合均匀。新批次原料投入生产前,进行小试,观察熔融流动性变化,根据物料特性微调工艺,避免原料性能波动影响型材成型,这是大连挤出成型如何把控型材尺寸精度的基础步骤。
模具设计与维护是大连挤出成型如何把控型材尺寸精度的核心板块。挤出模具口模直接决定型材基础轮廓,生产前检查模口磨损、积料、腐蚀情况,及时清理模口附着焦料。模具装配保证贴合紧固,避免漏料、偏流造成型材截面厚薄不均。新模具投产前进行试模修整,根据型材实测尺寸微调模口间隙;长期使用的模具定期检修,磨损部位及时处理,防止出料偏斜。
挤出主机与温控参数纳入大连挤出成型如何把控型材尺寸精度的评估范围。料筒各区段温度需要按物料特性分段设置,温度过高会降低熔体粘度,型材容易发生收缩变形;温度偏低,熔体塑化不充分,挤出阻力变大,出料不稳定。控制螺杆转速,维持稳定挤出流量,转速波动会直接改变出料速度,造成型材截面尺寸忽大忽小。生产过程保持主机电流、压力稳定,减少工况突变。
冷却定型与牵引控制,同样属于大连挤出成型如何把控型材尺寸精度的组成部分。型材离开模口后进入定型套,冷却速率影响收缩量。冷却水路保持通畅,控制冷却介质温度,避免冷却不均引发型材弯曲、截面收缩不一致。牵引机速度与挤出速度保持匹配,牵引张力需要平稳,张力过大容易拉伸型材,造成壁厚变薄;张力不足,型材容易出现堆积鼓包,改变外形尺寸。
在线检测与切割管控写入大连挤出成型如何把控型材尺寸精度管控方案。生产过程设置在线检测,定时采集型材壁厚、截面外形等数据,对比工艺标准。发现尺寸偏移,小幅调整牵引速度、温度参数,禁止一次性大幅度改动。切割工位做好定位,控制切割平台的稳定性,减少切割端面变形。换模、停机重启后,增加取样频次,确认尺寸合格再批量生产。
大连挤出成型如何把控型材尺寸精度,需要原料、模具、温控、冷却、牵引多工序协同管控。生产车间建立常态化取样检测机制,跟踪尺寸变化趋势,及时调整工艺参数,降低型材尺寸偏差,保障挤出型材满足图纸要求。